
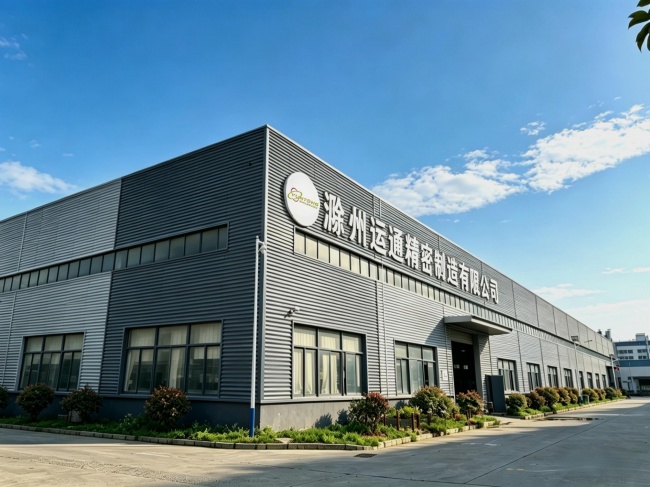
在工业自动化产线升级与特种电气装备集成过程中,现场非标电气控制柜常常面临元器件尺寸特殊、散热风道受限以及防护等级不足的困扰。运通精密制造专注于仿威图机柜与非标钣金控制柜的定制生产,其生产基地位于安徽省滁州市全椒县十谭产业园。对于身处安徽及长三角地区的设备集成商而言,采购非标控制柜不但是选定一家制造厂,更是为了打通从原始电气图纸转化、结构强度校核到成品防护交付的落地链路。
非标控制柜装配干涉与防护失效的根源
非标控制柜之所以在项目现场频繁出现装配返工,首要原因在于原始电气方案与钣金制造工艺之间脱节。电气工程师在进行元器件选型与布局规划时,往往优先考量元器件的电气间隙与接线便捷度,容易忽略折弯刀具的避让极限、板材拉伸变形量以及立柱型材的有效受力点。当非标准断路器、大型变频器或异形总线模块进入安装环节后,往往会出现安装底板开孔偏移、导轨承重变形或者门板与元器件产生物理干涉的情况。
外协加工模式的工序割裂进一步放大了非标控制柜的质量隐患。在常规的分散生产流程中,数控下料、折弯成型、焊接加固与表面喷涂往往分属不同外协作坊。各工序之间缺乏统一的尺寸公差基准,焊接拼角受热形变未及时校正,直接送入喷涂车间会导致挂灰不匀与涂层附着力下降。柜体一旦运抵高粉尘或高湿度车间,变形的门缝与脆化的密封垫会导致水汽和粉尘侵入,造成柜内精密元器件短路。
标准化通用柜体结构无法弹性匹配多元散热需求,同样是非标控制柜常见的失效诱因。很多非标自动化设备需要将大功率驱动器与弱电控制模块同柜安装,如果机械结构没有针对高热元器件划定单独通风通道,柜内就会形成热岛效应。如果盲目在标准柜门上临时切割进出风口,既会破坏柜体原有的抗扭刚度,又难以通过常规密封胶条阻断外部潮气,从而使防护性能大幅衰减。
从图纸评估到结构成型的技术校核流程
解决非标控制柜现场隐患的第一步,是对电气布局草图展开可制造性工程评审。工程技术人员需要根据设备承重要求复核骨架形态,判断应采用一体式九折型材、五折型材还是板材折弯拼焊结构。在此阶段,技术人员需校核断路器母线排的走向、变频器散热风道的净空距离,并在三维模型中对折弯翻边高度与冲孔边缘距离进行公差仿真,避免下料后因板材回弹导致成型尺寸超差。
结构受力与模块化模数布局的确定,直接关系到柜体内部的扩展弹性。若柜内元器件总重量超过常规负载,主框架通常需选用具备多维模数孔的九折立柱型材,以确保单柜在承受重型变压器或厚重母铜排时保持垂直度。控制柜的安装底板、门板加固筋以及内部承重横梁,均需按照模数网格预置紧固位点,以便现场集成人员在不破坏柜体防腐涂层的前提下自由调整安装纵深。
防护密封与表面防护工艺的设计参数必须在开工前逐项锁死。对于应用在潮湿或户外工况的非标箱体,柜门边缘应设计双重断水槽与多层导流保护结构,阻断雨水与冷凝水的毛细渗透路径。密封垫材质的选用至关重要,现场施工需核对聚氨酯连续发泡胶条与基材的贴合牢固度,以保障闭合回弹率符合既定防护指标,防止长期锁闭后胶条因塑性变形而漏气漏水。
结合全流程钣金工艺落实试制与小批交付
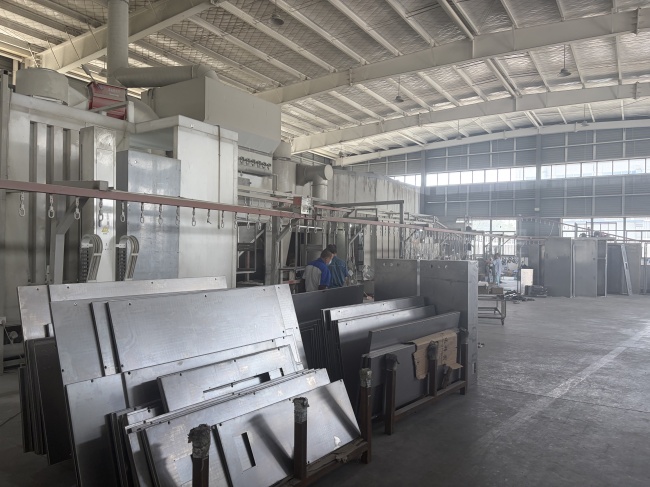
在非标控制柜的落地实施环节,自主闭环生产体系是保障交期与品质一致性的基础。运通精密制造具备下料、折弯、钳工、焊接、打磨、表面处理、喷涂、丝印及装配全流程自主生产工序,且已获得高新技术企业认定与质量管理体系认证。企业建立了一体化的车间流转规范,能够将设计图纸直接转化为各工序的数字化加工指令,减少多头外协带来的图纸误读与沟通内耗。
针对非标定制普遍存在的打样和小批量交付需求,制造端需建立弹性的排产响应机制。在常规项目周期中,运通精密制造能够将打样周期保持在七至十五天,小批量生产同样维持在七至十五天交付节奏。技术人员在首件试制阶段重点校对安装板的平整度、活动铰链的开合顺畅度以及锁具连杆的锁紧力,并在焊接完成后实施尺寸抽检,确保小批量组装时各批次柜体具备一致的开孔精度。
内部各工序的工艺细节决定了非标柜体在极端工况下的使用寿命。焊接工位必须对拼角缝隙实施连续密封焊或高强度点焊,打磨工位需彻底清理焊渣与飞溅毛刺,避免划伤内部线缆。在静电喷涂工序之前,柜体构件需经过严格的表面除油与酸洗磷化处理,以提高防腐底漆的结合力。喷粉烘烤过程需严格监控固化温区,保证附着于冷轧板或镀锌板表面的环氧树脂粉末涂层致密均匀。
针对具有特种防护需求的应用场景,制造方还可提供不锈钢结构与重载型材方案。例如在洁净或腐蚀性厂房内,选用不锈钢材质加工的五折或九折控制箱体,能有效抵御化学气体的侵蚀。而在大型配电与自控系统集成中,运通精密制造的框架式控制柜产品单柜承重能够达到一千五百千克以上,配合标准模数孔位,能够满足大型自控系统在横向并柜扩展时的拼装刚性要求。
现场装配核对与多场景投运适用条件
在非标控制柜出厂交付并进入现场安装阶段前,项目方需要严格依据工程技术规范执行到货核对。技术人员应当首先检查柜门闭合状态下的缝隙均称度,使用量具检验对角线误差是否处于允许公差之内。随后需要拉开柜门检查聚氨酯发泡密封胶条的连续性,确认密封接头处不存在裂口、气泡或脱胶缺损,确保门锁压紧后柜体整体达到标定的密封防护等级。
现场电气元件的试装核对需要重点验证内部净空与散热对流条件。装配人员需将重量较大的变频器或隔离变压器预置在承重梁上,核实底板是否产生可见挠度,并复核母线排穿隔处绝缘支撑件的紧固距离。如果柜内搭载强发热设备,需向生产厂家索取顶部排风扇或侧装空调的接口匹配数据,核对百叶窗防尘过滤棉的拆换便利度,严防现场强行扩孔破坏已喷涂的防锈保护层。
环境适应性评估必须结合项目的实际摆放位置进行条件式权衡。本套非标控制柜定制方案适用于需要特殊结构尺寸、承重要求高、内部组件布局密集以及防尘防水要求严苛的工控环境。如果项目现场处于沿海高盐雾区域,采购方需核对箱体是否选用耐蚀级别更高的不锈钢材质,并确认表面是否经过钝化或拉丝处理;若设备需长期布设在户外,则需核实防雨顶棚、底座进线防水接头以及防凝露加热器的安装预留条件。
对于那些只需极少数基础元器件、安装空间充裕且运行环境恒温干燥的常规室内项目,用户直接采购市场现货的标准外壳通常更具采购时效性,无需启动完整的非标图纸转化与打样流程。在确定启动非标定制后,工程团队的下一步应是梳理元器件清单的较大外形尺寸、散热功耗与进出线缆走向,整理成详细的技术要求文本,随后与钣金制造厂家展开结构工艺对接,以确保首批控制柜按期可靠交付。